El golpe que no deja marca
Un panel de fibra de carbono sale de planta en perfecto estado. En un trasbordo recibe un golpe seco. Llega a la línea de montaje, se inspecciona a simple vista y no se ve nada. Se monta.
En un metal, ese golpe habría dejado una abolladura. En un composite puede no dejar casi huella en la superficie y, sin embargo, haber dañado el interior del laminado. Es lo que el sector llama BVID.
Este artículo explica qué es, por qué preocupa tanto y por qué el embalaje es una parte del problema que casi nunca se mira.
Qué es el BVID
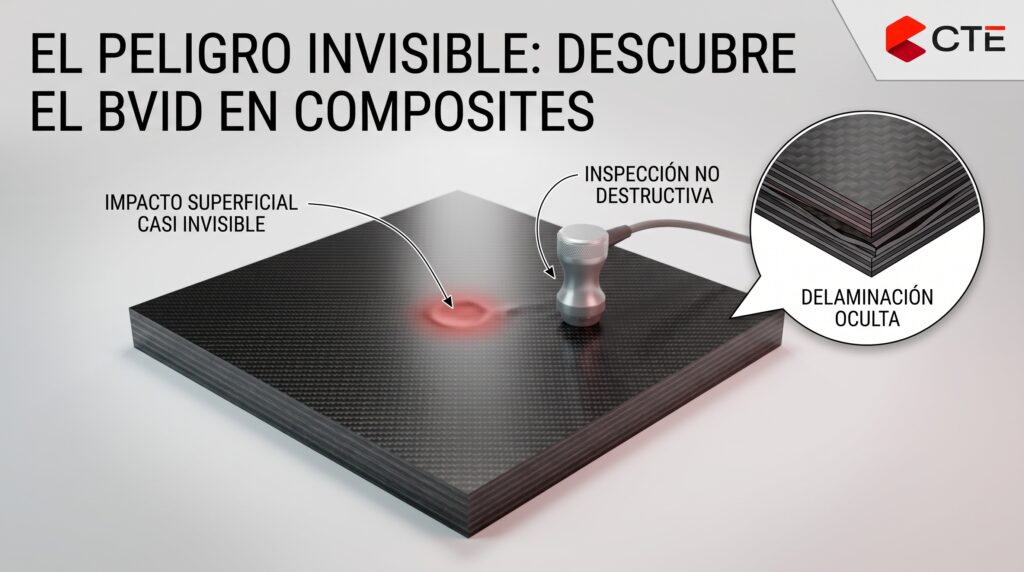
BVID son las siglas de Barely Visible Impact Damage: daño por impacto apenas visible. Es el daño que un impacto de baja energía produce en un material compuesto sin dejar una marca clara en la superficie.
Un laminado de fibra de carbono o de vidrio está formado por capas unidas por una resina. Cuando recibe un golpe, la superficie puede recuperar casi su forma. Por dentro, en cambio, pueden aparecer:
- Fisuras en la resina entre fibras.
- Delaminaciones: las capas se separan entre sí.
- Rotura de fibras en la zona del impacto.
La huella exterior suele ser una indentación de pocas décimas de milímetro. Bajo una luz normal y en una inspección rápida, pasa desapercibida. Para verla hace falta un ensayo no destructivo, como ultrasonidos o termografía.
Por qué preocupa tanto
Una delaminación interna reduce la capacidad de la pieza para soportar cargas, sobre todo de compresión. La pieza parece sana, pero ya no tiene la resistencia con la que se diseñó.
Con el uso, las cargas repetidas pueden hacer que ese daño progrese. Lo que salió de un trasbordo como un golpe sin importancia puede aparecer meses después, en servicio, como un defecto que obliga a reparar o a sustituir.
Por eso la certificación aeronáutica trata el BVID con mucho cuidado. Las estructuras de composite se diseñan para tolerar un nivel de daño que se considera no detectable en inspección visual. Ese margen está pensado para los golpes de la vida operativa del avión. No para los que se acumulan antes de montar la pieza.
Un golpe en transporte consume un margen que no le corresponde. Y nadie lo sabe.
Dónde ocurre: entre plantas
Una pieza de composite no viaja una vez. Sale del fabricante, pasa por acabado, pintura o inspección, y llega a la línea de montaje. Planos, carenados, góndolas o timones se mueven varias veces, a menudo entre países.
Cada carga, descarga y trasbordo es una ocasión de impacto:
- Una carretilla que apoya la carga con brusquedad.
- Un palet que cae unos centímetros en el muelle.
- Un bulto que se desplaza dentro del camión en una frenada.
El golpe ocurre en un tramo concreto. Pero el daño, si se descubre, se descubre al final: en la inspección de recepción o, peor, más adelante. Para entonces no se sabe cuándo ni dónde pasó. Proveedor, transportista y cliente discuten la responsabilidad sin datos.
Por qué el embalaje habitual no protege ni informa
En las plantas del sector se repiten las mismas soluciones:
- Film de burbuja y cinta directamente sobre superficies acabadas, con la pieza apoyada en caballetes metálicos de taller.
- Cunas de madera y espuma cortada a mano, una por referencia, que se usan para un envío y se tiran.
- Cajas de cartón o madera con relleno de espuma para piezas medianas.
Todas tienen dos limitaciones de fondo.
La primera: el apoyo no es continuo. La pieza descansa en unos pocos puntos. En un golpe, la energía se concentra justo ahí. La espuma, además, pierde capacidad de amortiguación con cada uso y se desmenuza, lo que añade riesgo de objetos extraños (FOD).
La segunda: no registran nada. Si el embalaje absorbe un golpe fuerte, nadie se entera. La inspección de recepción mira la superficie, y la superficie no dice nada. Se acaba decidiendo si hacer un ensayo no destructivo por sospecha, no por datos.
Qué debe hacer un embalaje para composites
Si el riesgo es un daño que no se ve, el embalaje tiene que hacer dos cosas: evitarlo y, si no lo evita, avisar.
- Apoyo conformado a la geometría real. Una cuna que copie la forma de la pieza reparte la carga en toda la superficie de contacto. Sin puntos de concentración, sin aristas sobre superficies acabadas. El termoformado permite fabricar esa cuna directamente sobre el modelo CAD de la pieza.
- Material que no se degrade ni suelte residuos. Un termoplástico técnico mantiene sus propiedades durante cientos de ciclos, se lava y no genera fibras, astillas ni restos de espuma.
- Registro de impactos. Un sensor que mida la aceleración y guarde fecha, hora y magnitud de cada golpe por encima de un umbral fijado para esa pieza. A la recepción se lee antes de abrir: se inspecciona con datos, no por sospecha.
- Trazabilidad por envío. Identificación del embalaje asociada al número de serie de la pieza. Así se sabe en qué tramo ocurrió el golpe y quién debe corregir.
- Validación con ensayo. Caída, vibración y apilado sobre prototipo, con informe que pueda entrar en la documentación de calidad de la pieza.
Nada de esto es nuevo por separado. Lo que falta en el sector es integrarlo en un embalaje retornable, en lugar de pegar un indicador adhesivo sobre una caja de madera de un solo uso.
En resumen
En composites, el golpe más caro es el que no se ve. Y una parte importante de esos golpes ocurre antes de que la pieza llegue al avión: en el transporte entre plantas.
El embalaje no es un consumible. Es la última barrera entre una pieza certificada y un daño que nadie podrá explicar.
En CTE llevamos décadas diseñando y fabricando embalaje retornable termoformado para automoción, maquinaria y defensa. Hoy trabajamos en un sistema modular para piezas aeronáuticas de todos los tamaños, con cuna conformada a cada pieza y registro de impactos integrado.
¿Mueve piezas de composite entre plantas? Cuéntenos qué piezas y cómo las embala hoy. Le decimos si tiene sentido un piloto.